BUTTER-C
Vệ sinh thiết bị sản xuất mỹ phẩm: quy trình theo GMP
Một bồn khuấy chưa sạch có thể làm hỏng cả lô hàng kế tiếp. Chương trình vệ sinh thiết bị tốt cần quy trình rõ ràng, thời hạn sạch có căn cứ và bằng chứng cho thấy quy trình thật sự hiệu quả.
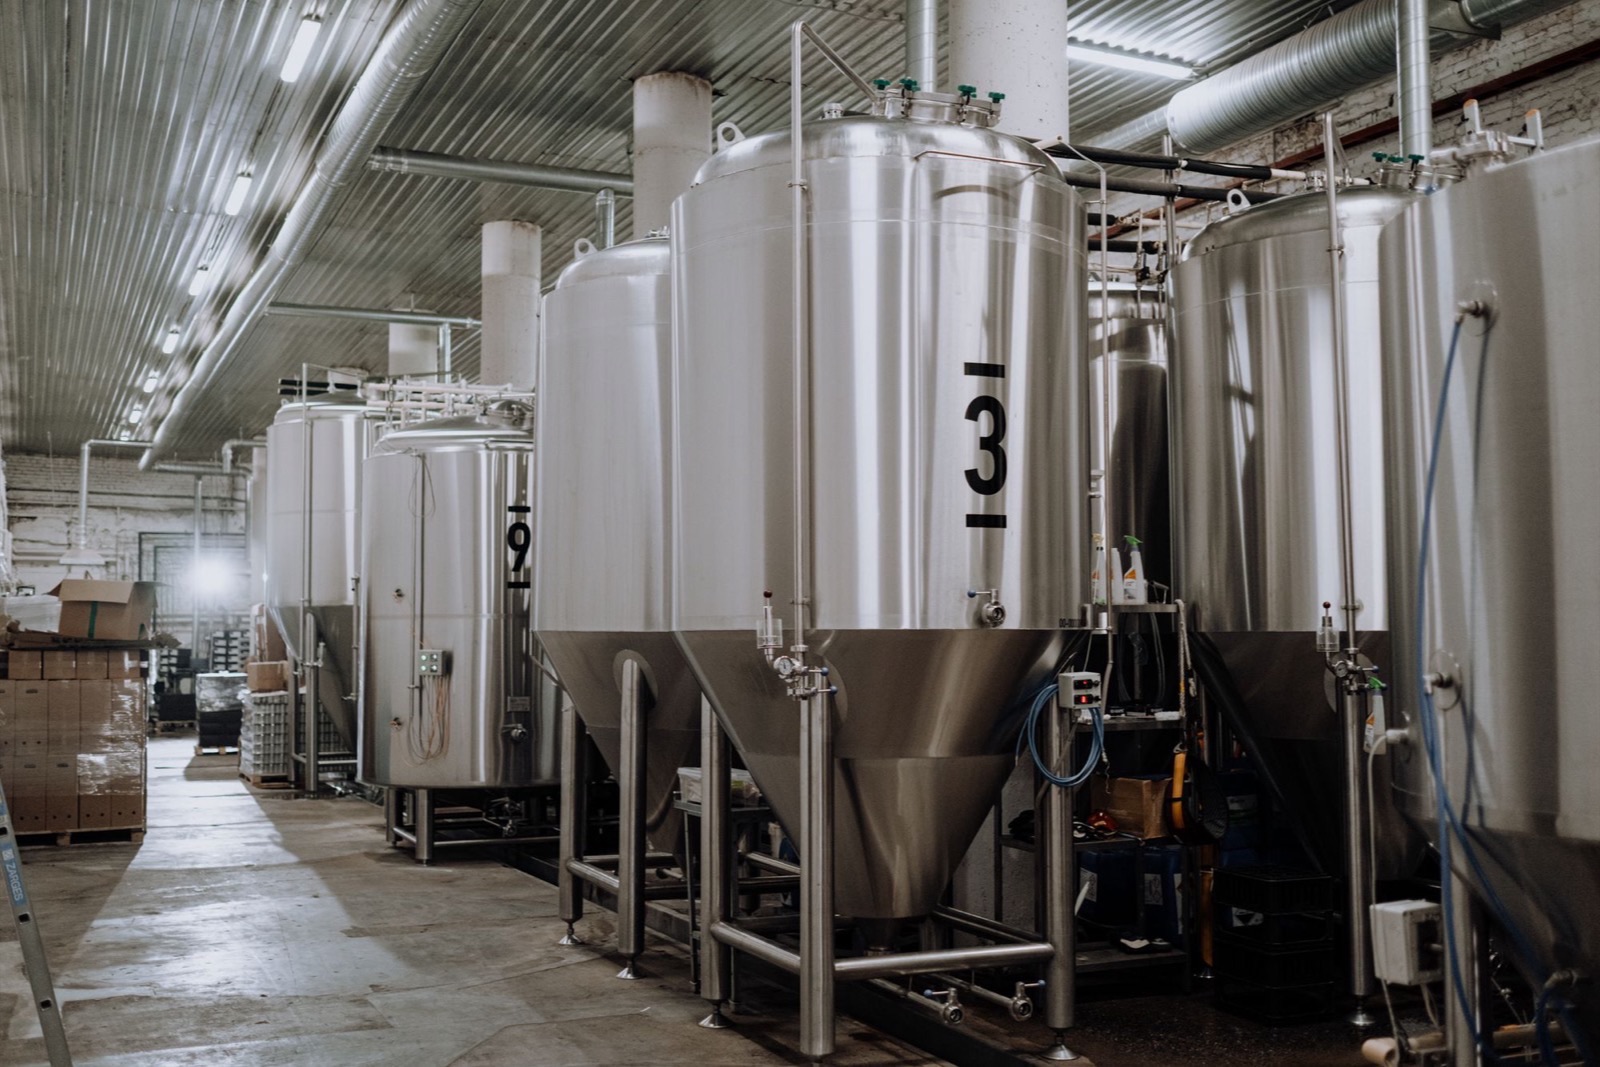
Vệ sinh thiết bị sản xuất mỹ phẩm là khâu diễn ra “giữa các lô”, không tạo ra sản phẩm nào, nên dễ bị xem là việc phụ. Trên thực tế, nhiều sự cố chất lượng như nhiễm vi sinh, lẫn mùi, lẫn màu hay tồn dư thành phần của sản phẩm trước đều có thể truy ngược về một bồn khuấy, một đoạn đường ống hoặc một đầu chiết rót chưa được làm sạch đúng cách.
Bài viết trình bày cách xây dựng chương trình vệ sinh thiết bị theo tinh thần ISO 22716 và CGMP-ASEAN. Phần lớn nội dung là thông lệ tốt của ngành; điểm nào thuộc tiêu chuẩn sẽ được ghi rõ.
1. Làm sạch và khử trùng là hai bước khác nhau
Làm sạch (cleaning) là loại bỏ cặn sản phẩm, dầu, sáp và chất tẩy rửa khỏi bề mặt. Khử trùng (sanitization) là giảm số lượng vi sinh vật trên bề mặt đã sạch xuống mức chấp nhận được. ISO 22716 đề cập cả hai trong chương về thiết bị: thiết bị cần được làm sạch và khi cần thì khử trùng theo chương trình phù hợp, với tác nhân được xác định rõ và có hiệu quả (ISO 22716, mục 5).
Thứ tự luôn là làm sạch trước, khử trùng sau. Chất khử trùng khó tiếp xúc với vi sinh vật nằm dưới lớp kem hay màng dầu, và cặn hữu cơ còn làm giảm hoạt tính của nhiều chất khử trùng.
Lựa chọn tác nhân vệ sinh
- Nước: lần tráng cuối nên dùng nước tinh khiết (xem hệ thống nước tinh khiết).
- Chất tẩy rửa kiềm hoặc trung tính: cho cặn dầu, sáp, chất nhũ hoá; nên chọn loại dễ tráng sạch, có thông tin thành phần.
- Chất tẩy rửa acid: dùng định kỳ để xử lý cặn khoáng trên bề mặt inox.
- Chất khử trùng: dung dịch cồn, hợp chất peroxide, hoặc nhiệt với thiết bị chịu được. Hiệu quả cần được xác nhận bằng dữ liệu giám sát.
- Tương thích vật liệu: tránh hoá chất làm ăn mòn inox hoặc làm gioăng lão hoá, nứt.
2. Quy trình vệ sinh chuẩn cần có những gì
Mỗi thiết bị hoặc nhóm thiết bị giống nhau nên có SOP vệ sinh riêng, viết đủ cụ thể để hai người khác nhau làm theo đều cho cùng kết quả. Một SOP vệ sinh thường gồm:
- Phạm vi: mã thiết bị, các bộ phận phải tháo rời (cánh khuấy, van, đầu chiết, gioăng).
- Tình huống áp dụng: giữa hai lô, khi đổi sản phẩm, sau bảo trì, khi quá thời hạn sạch.
- Tác nhân và thông số: hoá chất, nồng độ, nhiệt độ, thời gian tiếp xúc.
- Các bước: gạt cặn – tháo rời – rửa sơ – rửa với chất tẩy – tráng – kiểm tra bằng mắt – khử trùng – để khô – lắp ráp – che đậy.
- Tiêu chí chấp nhận: không còn cặn nhìn thấy, không mùi lạ; với thiết bị đã thẩm định thì kèm giới hạn tồn dư và vi sinh.
- Hồ sơ: người làm, người kiểm tra, thời điểm, sản phẩm và số lô trước đó.
Khi xem xét hồ sơ trước khi cho xuất xưởng, bộ phận đảm bảo chất lượng cần thấy được thiết bị dùng cho lô đã được vệ sinh khi nào, bởi ai. Xem thêm bài SOP và hồ sơ lô sản xuất.
3. Thời hạn sạch và thời gian chờ vệ sinh
Thiết bị sạch không giữ trạng thái sạch mãi: hơi ẩm đọng trong đường ống, khe gioăng có thể là nơi vi sinh vật phát triển trở lại. Doanh nghiệp cần xác lập hai khoảng thời gian:
- Thời hạn sạch (clean hold time): thời gian tối đa từ khi vệ sinh xong đến khi sử dụng. Quá hạn, thiết bị phải được vệ sinh hoặc khử trùng lại theo SOP.
- Thời gian chờ vệ sinh (dirty hold time): thời gian tối đa từ khi kết thúc sản xuất đến khi bắt đầu vệ sinh. Cặn kem để lâu sẽ khô cứng, khó làm sạch.
Không có con số chung cho mọi nhà máy. Nên lấy mẫu vi sinh bề mặt ở nhiều mốc sau vệ sinh, xác định đến thời điểm nào kết quả vẫn trong giới hạn nội bộ, rồi đặt thời hạn ngắn hơn mốc đó. Trong thời gian chờ, thiết bị phải khô và được che phủ.
4. Nhãn trạng thái: thiết bị phải tự cho biết tình trạng
Theo hướng dẫn GMP, trạng thái của thiết bị cần được nhận biết rõ ràng để tránh dùng nhầm thiết bị chưa sạch hoặc đang hỏng. Cách phổ biến là gắn thẻ trạng thái ngay trên thiết bị:
| Trạng thái | Ý nghĩa | Thông tin tối thiểu trên thẻ |
|---|---|---|
| Đang sản xuất | Thiết bị đang dùng cho một lô | Tên sản phẩm, số lô, ngày bắt đầu |
| Chưa vệ sinh | Đã kết thúc lô, đang chờ vệ sinh | Sản phẩm trước, thời điểm kết thúc |
| Đã vệ sinh | Sẵn sàng sử dụng | Thời điểm vệ sinh, người làm, người kiểm tra, hạn sạch |
| Đang bảo trì hoặc hỏng | Không được sử dụng | Lý do, người phụ trách, ngày |
Màu thẻ giúp nhận biết từ xa, nhưng thông tin trên thẻ mới là căn cứ; thẻ “Đã vệ sinh” quá hạn sạch được xử lý như chưa vệ sinh. Kiểm tra thẻ trạng thái là một bước trong quy trình dọn quang dây chuyền trước khi bắt đầu lô mới.
5. Thẩm định vệ sinh: chứng minh quy trình thật sự hiệu quả
Kiểm tra bằng mắt là cần thiết nhưng chưa đủ. Thẩm định vệ sinh (cleaning validation) là thu thập bằng chứng có hệ thống rằng SOP, khi làm đúng, loại bỏ được tồn dư sản phẩm, chất tẩy rửa và vi sinh vật tới mức chấp nhận. Với mỹ phẩm, đây là thông lệ tốt áp dụng theo mức rủi ro; cách chứng minh do doanh nghiệp lựa chọn và lập luận.
Các bước thường gặp
- Chọn trường hợp khó làm sạch đại diện cho nhóm (sản phẩm đặc, nhiều sáp hoặc bột màu).
- Xác định điểm lấy mẫu khó: mặt dưới cánh khuấy, chân van, mối hàn, đầu chiết, gioăng.
- Lấy mẫu bằng que lau bề mặt (swab) hoặc nước tráng (rinse) cho đường ống.
- Chọn phép thử: cảm quan; độ dẫn điện hoặc pH nước tráng để phát hiện chất tẩy còn sót; phân tích thành phần đánh dấu như chất màu; test ATP; đếm vi sinh vật.
- Đặt tiêu chí chấp nhận có căn cứ, thực hiện trên nhiều lần vệ sinh liên tiếp, lập báo cáo và phê duyệt.
Sau đó là giám sát định kỳ, và đánh giá lại khi đổi chất tẩy rửa, thay thiết bị hoặc có sản phẩm mới khó làm sạch hơn. Các thay đổi này nên đi qua kiểm soát thay đổi để không bị bỏ sót.
6. Phòng ngừa nhiễm chéo giữa các sản phẩm
Nhiễm chéo có thể làm sai màu, sai mùi; nghiêm trọng hơn khi tồn dư là hương liệu chứa chất gây dị ứng hoặc thành phần bị giới hạn nồng độ. Bên cạnh vệ sinh, cần thêm:
- Thứ tự sản xuất: từ không màu đến có màu, không hương đến có hương, nồng độ thấp đến cao.
- Dụng cụ chuyên dùng cho sản phẩm màu đậm hoặc hương mạnh.
- Thiết bị dễ làm sạch, ít góc chết, thoát nước hoàn toàn — nên tính từ khi thiết kế nhà xưởng.
- Không để bồn bán thành phẩm mở nắp.
Đánh giá rủi ro có thể tham khảo ICH Q9(R1), hướng dẫn quản lý rủi ro của ngành dược: xác định mối nguy, ước lượng khả năng và hậu quả, rồi chọn biện pháp tương xứng.
7. Danh sách kiểm sau mỗi lần vệ sinh
- Bộ phận tháo rời đã được rửa riêng và kiểm tra.
- Không còn cặn, bột màu ở vị trí khó thấy (soi đèn khi cần).
- Không còn mùi hương hoặc mùi chất tẩy; nước tráng cuối không có bọt.
- Đã khử trùng đủ thời gian tiếp xúc.
- Thiết bị khô, lắp ráp đúng, đã che đậy.
- Thẻ “Đã vệ sinh” ghi đủ thời điểm, người làm, người kiểm tra, hạn sạch.
- Hồ sơ đã được người thứ hai kiểm tra và ký.
Tại nhà máy Butter-C ở Cụm công nghiệp Thanh Oai (Hà Nội), hồ sơ vệ sinh thiết bị được lưu cùng hồ sơ lô, để khi truy xuất một lô có thể xem lại cả tình trạng thiết bị đã dùng.
Câu hỏi thường gặp
Có bắt buộc thẩm định vệ sinh cho mọi thiết bị không?
Không. Thông lệ là ưu tiên thiết bị tiếp xúc sản phẩm và dùng chung cho nhiều sản phẩm; thiết bị chuyên dùng hoặc rủi ro thấp có thể dựa vào giám sát định kỳ.
Chỉ dùng cồn để lau thiết bị có đủ không?
Không. Cồn là tác nhân khử trùng, không thay được bước làm sạch cặn.
Giữa hai lô cùng một sản phẩm có cần vệ sinh đầy đủ không?
Có thể quy định vệ sinh rút gọn cho các lô liên tiếp cùng sản phẩm, nhưng phải giới hạn số lô hoặc thời gian của chuỗi, có dữ liệu giám sát hỗ trợ.
Tài liệu tham khảo
- ISO 22716:2007. Cosmetics — Good Manufacturing Practices (GMP) — Guidelines on Good Manufacturing Practices. International Organization for Standardization.
- ASEAN Cosmetic Directive (ACD), Appendix VI — ASEAN Guidelines for Cosmetic Good Manufacturing Practice. ASEAN Cosmetic Committee.
- Chính phủ. Nghị định 93/2016/NĐ-CP ngày 01/07/2016 quy định về điều kiện sản xuất mỹ phẩm.
- ICH Q9(R1) (2023). Quality Risk Management. International Council for Harmonisation.
- U.S. FDA (2013). Draft Guidance for Industry: Cosmetic Good Manufacturing Practices.