BUTTER-C
Line clearance mỹ phẩm: dọn quang dây chuyền, chống nhầm lẫn
Phần lớn sự cố nhầm nhãn, nhầm lô không đến từ công thức mà từ những thứ còn sót lại trên dây chuyền. Dọn quang dây chuyền là hàng rào đơn giản nhưng phải làm đúng và ghi lại đầy đủ.
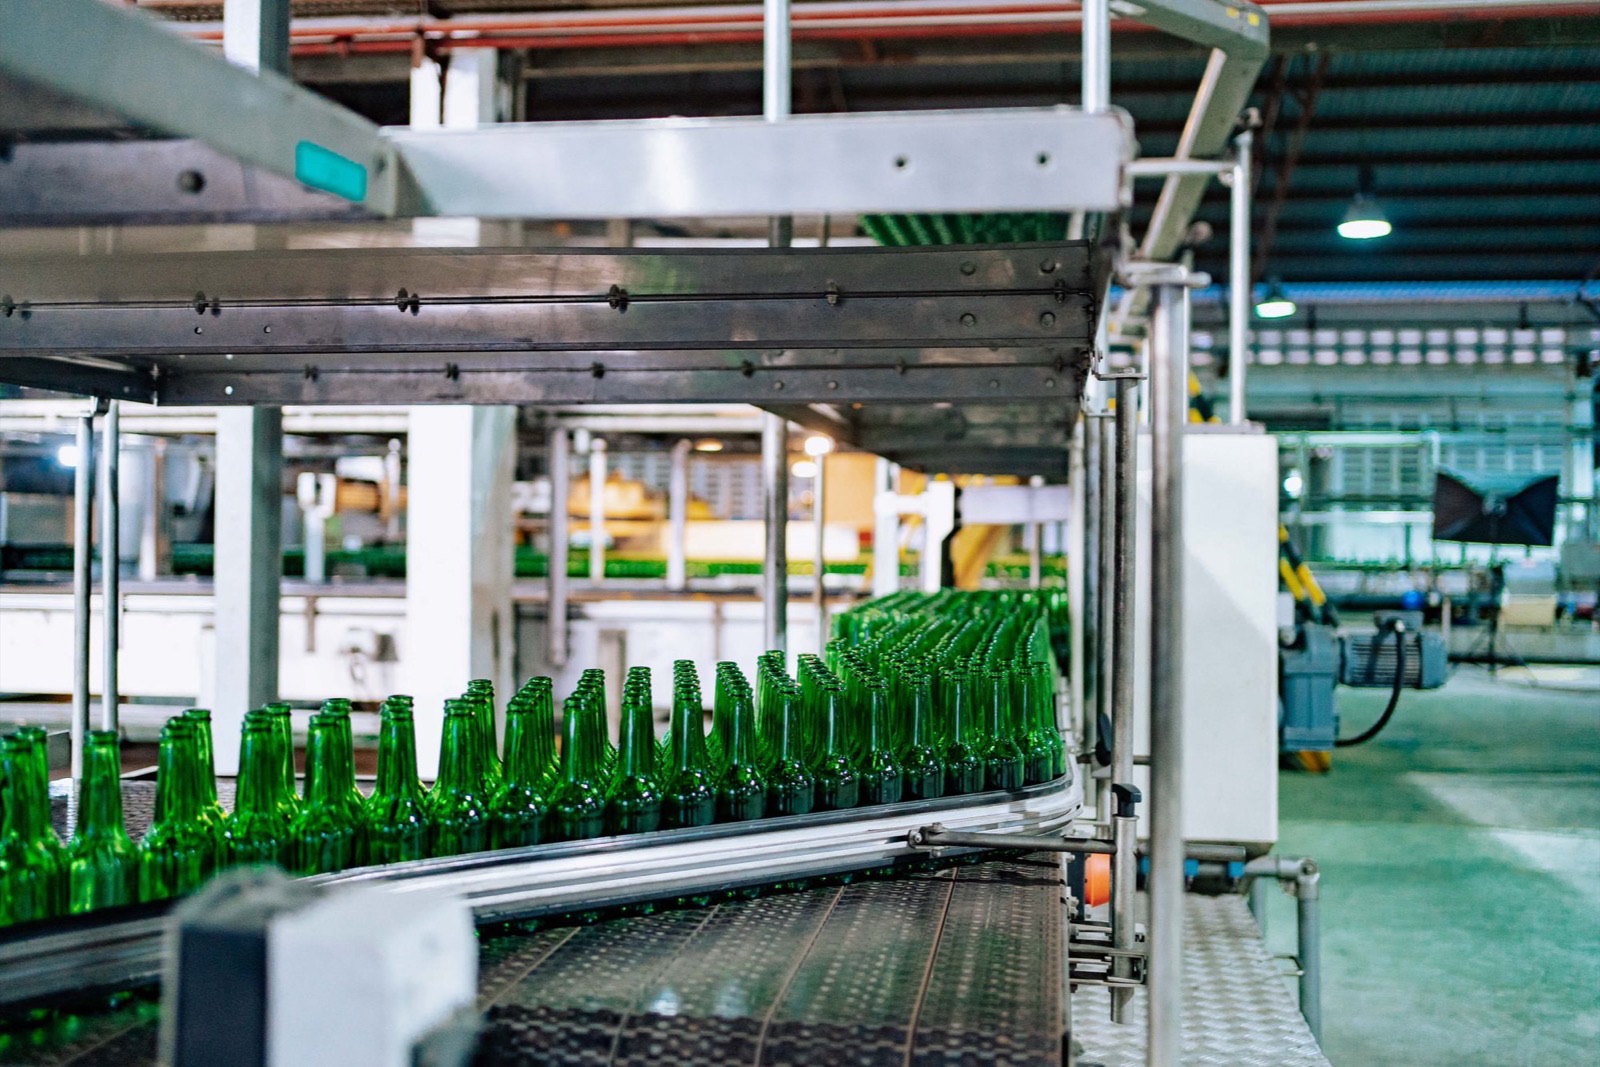
Trong nhà máy mỹ phẩm, không ít sự cố chất lượng bắt nguồn từ một cuộn nhãn còn sót, một khay nắp của sản phẩm trước hay một tờ lệnh sản xuất cũ nằm lại trên bàn. Line clearance mỹ phẩm (dọn quang dây chuyền) là bước kiểm tra có hệ thống nhằm bảo đảm khu vực, thiết bị, vật tư và tài liệu trên dây chuyền chỉ còn những gì thuộc về lô sắp sản xuất. Đây là biện pháp chống nhầm lẫn căn bản mà các hướng dẫn GMP, từ ISO 22716 đến CGMP-ASEAN, đều đặt ra dưới những cách diễn đạt khác nhau.
Bài viết trình bày khi nào phải dọn quang dây chuyền, cần kiểm tra những gì trước – trong – sau ca, cách đối chiếu nhãn và cách ghi hồ sơ để khi cần truy xuất, cả nhà máy lẫn chủ thương hiệu đều chứng minh được dây chuyền đã ở trạng thái sẵn sàng.
1. Line clearance là gì và vì sao quan trọng
Chương 7 (Sản xuất) của ISO 22716 yêu cầu trước khi bắt đầu pha chế hay đóng gói phải kiểm tra để bảo đảm khu vực và thiết bị sạch, phù hợp, và không còn nguyên liệu, sản phẩm, vật liệu bao gói hay tài liệu của lần sản xuất trước. Line clearance chính là cách nhà máy biến yêu cầu đó thành một thao tác chuẩn, có người làm, có người kiểm và có biên bản.
Cần phân biệt line clearance với vệ sinh thiết bị. Vệ sinh loại bỏ cặn sản phẩm và vi sinh vật trên bề mặt; line clearance loại bỏ vật thể và thông tin của lô trước: nhãn, hộp, nắp, tờ hướng dẫn, phiếu cân, số lô cài trên máy in. Một dây chuyền có thể đã được vệ sinh rất kỹ nhưng vẫn còn một xấp nhãn cũ trong ngăn máy dán nhãn. Quy trình vệ sinh được trình bày riêng trong bài vệ sinh thiết bị sản xuất mỹ phẩm.
Hậu quả của nhầm lẫn thường nặng hơn hình dung: sản phẩm A mang nhãn sản phẩm B nghĩa là danh sách thành phần trên nhãn sai, người dùng nhạy cảm với một chất nào đó không thể tự bảo vệ mình. Số lô hoặc hạn dùng in sai làm đứt mạch truy xuất. Những lỗi này thường chỉ lộ ra khi hàng đã ra thị trường.
2. Khi nào phải thực hiện
Thông lệ của ngành là thực hiện dọn quang dây chuyền tại mọi điểm có nguy cơ vật tư hoặc thông tin của lô này lẫn sang lô khác:
- Trước khi bắt đầu một lô mới, kể cả khi lô trước là cùng sản phẩm. Với cùng sản phẩm, trọng tâm là thu hồi bao bì đã in số lô cũ và cài lại máy in số lô, hạn dùng.
- Khi chuyển đổi sản phẩm, quy cách, dung tích hoặc phiên bản nhãn.
- Sau khi bảo trì hay sửa máy ngay trên dây chuyền, vì có thể còn sót dụng cụ, linh kiện.
- Sau thời gian gián đoạn dài như qua đêm, cuối tuần, theo quy định của SOP nhà máy.
- Sau sự cố: đổ vỡ, kẹt máy, lẫn hàng, mất điện giữa chừng.
3. Danh sách kiểm trước ca
Danh sách dưới đây là khung tham khảo; mỗi nhà máy cần cụ thể hoá theo từng dây chuyền, ghi rõ vị trí cần soi (gầm băng tải, máng hứng, khoang máy co màng…).
| Hạng mục | Nội dung kiểm tra | Bằng chứng |
|---|---|---|
| Khu vực | Sàn, bàn thao tác, gầm máy, thùng rác không còn sản phẩm, bao bì, nhãn của lô trước | Đánh dấu từng vị trí trên biểu mẫu |
| Thiết bị | Phễu, đầu chiết, băng tải, máy dán nhãn, máy đóng hộp trống; nhãn trạng thái "đã vệ sinh" còn hạn | Số hồ sơ vệ sinh được dẫn chiếu |
| Bao bì | Chỉ có bao bì của lô sắp chạy, đúng mã, đúng phiên bản thiết kế; bao bì thừa của lô trước đã trả kho hoặc huỷ có biên bản | Phiếu cấp phát, phiếu trả kho |
| Tài liệu | Chỉ có hồ sơ lô, SOP và mẫu nhãn chuẩn của lô sắp chạy | Ghi mã hồ sơ lô |
| Máy in số lô, hạn dùng | Cài đúng theo lệnh sản xuất; in thử, đối chiếu từng ký tự | Dán mẫu in thử vào hồ sơ |
| Thiết bị kiểm tra | Cân kiểm khối lượng, đầu đọc mã vạch, cảm biến phát hiện thiếu nhãn (nếu có) chạy thử với mẫu chuẩn | Kết quả chạy thử |
| Bán thành phẩm | Đúng tên, số lô, đã được QC cho phép đóng gói | Phiếu cho phép của QC |
Nguyên tắc quan trọng là hai người, hai chữ ký: tổ sản xuất thực hiện dọn quang, sau đó nhân viên kiểm soát chất lượng trong quá trình (IPQC) hoặc QA kiểm tra độc lập rồi mới cho phép khởi động dây chuyền.
4. Kiểm soát trong ca
Trạng thái "một dây chuyền – một sản phẩm – một lô" phải được duy trì suốt ca:
- Treo bảng nhận diện ở đầu dây chuyền ghi tên sản phẩm, số lô, ngày sản xuất; khi hai dây chuyền chạy cạnh nhau, dùng vách ngăn hoặc khoảng cách đủ rộng và màu bảng khác nhau.
- Cấp phát nhãn, hộp theo số lượng đếm được; mỗi lúc chỉ mở một chủng loại nhãn trên dây chuyền.
- Lấy mẫu kiểm tra ở đầu ca, giữa ca, cuối ca và sau mỗi lần thay cuộn nhãn, thay lô hộp: đối chiếu nội dung nhãn với mẫu chuẩn, kiểm tra số lô, hạn dùng, độ rõ nét.
- Sản phẩm rơi hoặc bị loại cho vào thùng có nhãn "loại"; không đưa lại dây chuyền nếu chưa được đánh giá.
- Khi dừng máy để sửa, kiểm tra lại khu vực bị tháo lắp trước khi chạy tiếp và ghi vào hồ sơ.
5. Kết thúc ca: đối chiếu nhãn và sản lượng
Đối chiếu nhãn (label reconciliation) là bằng chứng định lượng cho thấy không có nhãn nào "đi lạc". Phép tính cơ bản:
Số nhãn nhận = số nhãn đã dán trên thành phẩm + số nhãn hỏng, huỷ + số nhãn trả lại kho
Nhà máy tự xác lập giới hạn chênh lệch chấp nhận được trong SOP, có tính đến cách đếm (đếm tay hay theo trọng lượng cuộn). Với vật liệu đã in sẵn số lô, thông lệ là không chấp nhận chênh lệch không giải thích được. Chênh lệch vượt giới hạn phải được ghi nhận và điều tra như một sai lệch, theo cách trình bày trong bài sai lệch và CAPA mỹ phẩm.
Song song, đối chiếu sản lượng: lượng bán thành phẩm đưa vào chiết rót so với số thành phẩm đạt, số loại bỏ, mẫu kiểm nghiệm, mẫu lưu và hao hụt quy trình. Nhãn, hộp đã in số lô còn thừa nên được huỷ có người chứng kiến thay vì trả kho, để tránh bị dùng nhầm cho lô sau.
6. Hồ sơ và những lỗi thường gặp
Biểu mẫu dọn quang dây chuyền nên là một phần của hồ sơ lô (xem SOP ghi chép hồ sơ lô sản xuất), gồm: ngày giờ, dây chuyền, lô trước, lô sau, kết quả từng hạng mục, chữ ký người thực hiện và người kiểm tra, kèm mẫu nhãn in đầu ca, giữa ca, cuối ca. Hồ sơ cần ghi ngay khi làm, theo tinh thần toàn vẹn dữ liệu ALCOA+ mà ngành dược sử dụng và có thể áp dụng tham khảo cho mỹ phẩm.
| Lỗi thường gặp | Cách phòng ngừa |
|---|---|
| Tích "đạt" cả loạt trước khi kiểm | Biểu mẫu chia từng vị trí, người kiểm tra ký ngay tại chỗ |
| Bỏ sót vị trí khuất: gầm băng tải, khoang máy dán nhãn | Ảnh chụp mẫu từng vị trí kèm SOP, dùng đèn soi |
| Bao bì thừa để "tạm" cạnh dây chuyền | Quy định khu chờ trả kho có ranh giới và nhãn |
| Một người vừa làm vừa xác nhận | Tách vai trò sản xuất và kiểm tra |
| Máy in giữ số lô cũ sau khi khởi động lại | In thử bắt buộc và dán mẫu vào hồ sơ |
7. Điều chủ thương hiệu nên lưu ý khi gia công
Ở nhà máy gia công, cùng một dây chuyền có thể chạy nhiều thương hiệu trong một tuần, và nhiều sản phẩm dùng chung một kiểu chai, chỉ khác nhãn. Đây là tình huống có nguy cơ nhầm lẫn cao. Quý khách có thể chủ động giảm rủi ro ngay từ khâu thiết kế: phân biệt rõ màu sắc, mã vạch và cỡ chữ tên sản phẩm giữa các SKU tương tự (xem thêm kiểm soát bao bì mỹ phẩm). Khi đánh giá nhà gia công, nên đề nghị xem biểu mẫu dọn quang dây chuyền và mẫu nhãn lưu trong hồ sơ lô.
Tại Butter-C, biểu mẫu dọn quang dây chuyền là một phần của hồ sơ lô sản xuất ở nhà máy Thanh Oai, được lưu cùng mẫu lưu để phục vụ truy xuất. Các bước sản xuất và bàn giao lô được mô tả tại quy trình sản xuất, kiểm nghiệm lô và bàn giao.
Câu hỏi thường gặp
Line clearance và vệ sinh thiết bị khác nhau thế nào?
Vệ sinh loại bỏ cặn sản phẩm và vi sinh vật; line clearance loại bỏ vật tư, tài liệu và thông tin của lô trước. Hai bước bổ sung cho nhau và đều cần có hồ sơ.
Chạy liên tiếp hai lô cùng sản phẩm có cần dọn quang không?
Có, ở mức phù hợp. Trọng tâm là thu hồi bao bì đã in số lô cũ, cài lại máy in số lô, hạn dùng và in thử đối chiếu.
Ai được ký xác nhận line clearance?
Thông lệ là người thực hiện thuộc tổ sản xuất và người kiểm tra độc lập thuộc IPQC hoặc QA, theo phân quyền ghi trong SOP của nhà máy.
Tài liệu tham khảo
- ISO 22716:2007. Cosmetics — Good Manufacturing Practices (GMP) — Guidelines on Good Manufacturing Practices. International Organization for Standardization.
- ASEAN Cosmetic Directive (ACD), Appendix VI — ASEAN Guidelines for Cosmetic Good Manufacturing Practice. ASEAN Cosmetic Committee.
- Chính phủ. Nghị định 93/2016/NĐ-CP ngày 01/07/2016 quy định về điều kiện sản xuất mỹ phẩm.
- U.S. FDA (2013). Draft Guidance for Industry: Cosmetic Good Manufacturing Practices.